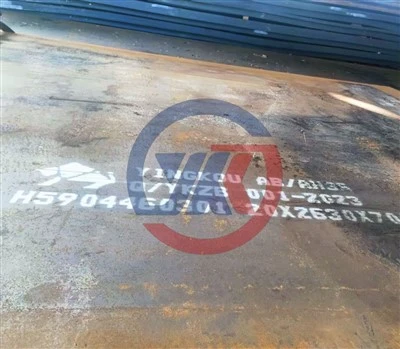
Bij gebruikA516Gr70voor de productie van ketels moeten operators zich strikt houden aan de standaardvereisten. Het relevante personeel moet de acceptatie van materialen, de laskwaliteit, de warmtebehandeling en de inspectieprocessen nauwgezet controleren om naleving van de hoge- temperatuur en hoge- drukomstandigheden van ketels te garanderen.
Voorafgaand aan de productie moet technisch personeel de kwalificatiedocumenten voor grondstoffen, zoals productconformiteitsrapporten, bekijken om de naleving van de ASTM A516/A516M-standaardvereisten voor Gr70 te bevestigen. Belangrijke indicatoren, waaronder de chemische samenstelling en mechanische eigenschappen, moeten worden geverifieerd. Vervolgens moeten de materiaalprestaties worden getest door middel van chemische analyse, trekproeven en impacttesten. Materialen die niet-aan de regels voldoen, zijn ten strengste verboden. Inspecteer bovendien de oppervlaktekwaliteit van staalplaten. Gebreken zoals scheuren, lamineringen of aanslag zijn niet toegestaan. Dikteafwijkingen moeten voldoen aan de standaardspecificaties om te voorkomen dat de structurele sterkte in gevaar komt.
Productiepersoneel moet vooraf- lasprocedures bepalen om ervoor te zorgen dat parameters zoals stroom, spanning, lassnelheid en voorverwarmingstemperatuur voldoen aan de gezamenlijke prestatie-eisen. Lassers moeten in het bezit zijn van een geldige certificering voor het specifieke project en zich tijdens het lassen strikt houden aan de goedgekeurde procesparameters.
Verwijder vóór het lassen verontreinigingen zoals olie en roest uit de groef en de omliggende gebieden. Voer voorverwarmen uit op basis van de plaatdikte en de omgevingstemperatuur om lasscheuren te voorkomen.
Voer waterstofverwijdering onmiddellijk na het lassen uit, vooral bij dikke platen of omgevingen met lage- temperaturen, om door waterstof-geïnduceerde scheuren te voorkomen. De waterstofverwijderingstemperatuur bedraagt doorgaans 250-350 graden, waarbij de verblijftijd wordt bepaald door de plaatdikte.
Voor staalplaten met een dikte van meer dan 40 mm moet tijdens de productie een normaliserende behandeling worden uitgevoerd om de korrelgrootte te verfijnen, de microstructuur te homogeniseren en een evenwichtige verhouding tussen sterkte- en- taaiheid te garanderen.
Gelaste verbindingen vereisen een na- warmtebehandeling (PWHT) zoals gespecificeerd, waarbij meestal sprake is van hoge- temperatuurontlating bij 595-650 graden om resterende lasspanningen te elimineren en de microstructuur van de las te verbeteren.
Tijdens de warmtebehandeling moeten de verwarmingssnelheid, de inwerktijd en de afkoelsnelheid strikt worden gecontroleerd om verslechtering van de prestaties of vervorming als gevolg van temperatuurschommelingen te voorkomen.
Niet-destructief testen: Gelaste verbindingen vereisen 100% radiografische testen (RT) of ultrasone testen (UT), waarbij de nadruk ligt op het detecteren van interne scheuren, gebrek aan smelting, gebrek aan penetratie en andere defecten. Testnormen moeten voldoen aan de relevante productiecodes voor ketels.
Visuele inspectie: Inspecteer na voltooiing van het lassen het uiterlijk van de las om een goede vorming te garanderen zonder oppervlaktedefecten zoals porositeit, slakinsluitingen of ondersnijding. Lasafmetingen moeten voldoen aan de ontwerpvereisten.
Hydrostatisch testen: Nadat de fabricage van de ketel is voltooid, voert u hydrostatisch testen uit bij de gespecificeerde ontwerpdruk. Dit verifieert de algehele integriteit en structurele sterkte van de ketel. Tijdens het testen moet de druk geleidelijk worden verhoogd, waarbij wordt gelet op lekken of structurele vervorming.
Bepaal de bedrijfstemperatuur en -druk van de ketel. De A516 Gr70 is geschikt voor toepassingen met middelhoge-tot- lage temperaturen, doorgaans met een ontwerptemperatuur van maximaal 450 graden. Als de ketel continu bij hogere temperaturen werkt, evalueer dan de sterkte en kruipeigenschappen van het materiaal bij hoge- temperaturen. Vervang indien nodig door een geschikter hittebestendig staal-.
Als het ketelmedium corrosief is, moeten aanvullende anticorrosiemaatregelen- worden geïmplementeerd of moet er rekening worden gehouden met corrosie in het ontwerp om materiaalcorrosie te voorkomen.


Yuxin-bedrijfis een staalagent. De hoofdactiviteit van ons bedrijf is: middelgrote en dikke platen, nodulair gietijzeren buizen, naadloze buizen, vervormde staven, enz. van Angang, Hangang, Wugang, Nangang, Shagang en andere staalfabrieken, evenals een verscheidenheid aan staalgerelateerde producten. Wilt u meer weten over onze producten, stuur ons dan gerust een e-mail!info@chinasteelcompany.com